Artykuł sponsorowany
Dokumentacja techniczna do EMS — które braki najczęściej zatrzymują start produkcji elektroniki
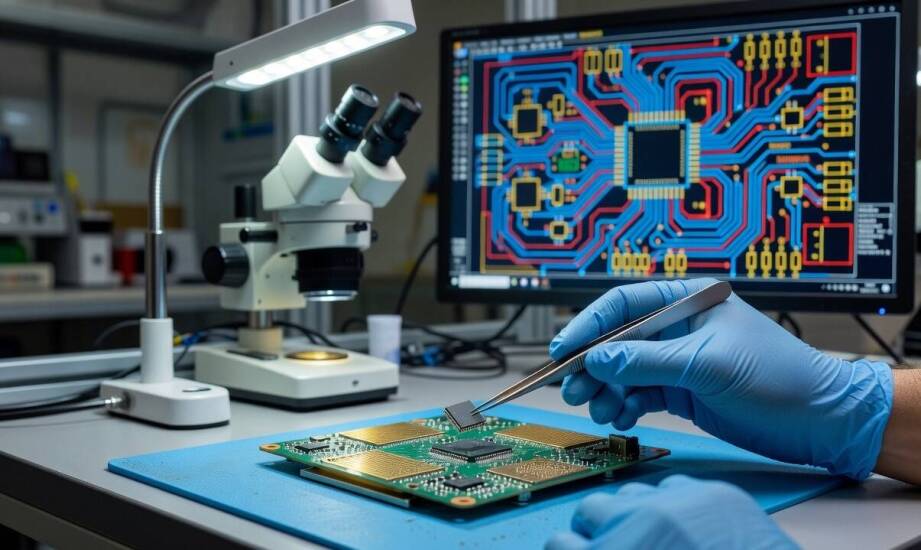
Zdarza się, że zespół projektowy zamyka prace nad skomplikowanym układem – na przykład sterownikiem do wanny z hydromasażem – i z pełnym przekonaniem uznaje pakiet za gotowy. Pliki trafiają do wybranego dostawcy usług EMS. Po kilku dniach pojawia się jednak seria szczegółowych pytań o brakujące numery rewizji oraz niezatwierdzone zamienniki w liście materiałowej. Zlecona produkcja elektroniki na zlecenie nie rusza, dopóki obie strony nie wyjaśnią powstałych rozbieżności. Błędy, luki informacyjne i nieścisłości na etapie przekazywania danych technicznych potrafią skutecznie zatrzymać uruchomienie linii montażowej.
Przeczytaj również: Czy meble na wymiar w Zielonce to rozwiązanie dla każdego wnętrza?
Minimalny zestaw plików wejściowych do EMS
Podstawę każdego zlecenia produkcyjnego stanowi schemat elektryczny pokazujący precyzyjnie powiązania między poszczególnymi elementami układu. Równie istotna jest lista materiałowa BOM uwzględniająca numery części producenta, dokładne ilości oraz oznaczenia referencyjne. Prawidłowo przygotowany BOM nie zostawia miejsca na domysły. Do tego zestawu dochodzą pliki Gerber lub nowocześniejsze dane w formacie ODB++, które szczegółowo opisują fizyczne warstwy obwodu drukowanego, miejsca wierceń, frezowań i dokładny rozkład masek lutowniczych. Dokumentacja montażowa musi obejmować czytelne rysunki, pliki pick-and-place dla maszyn układających oraz jasne instrukcje dotyczące orientacji specyficznych komponentów. Wersja przekazywanego projektu wymaga jednoznacznego oznaczenia, co pozwala uniknąć omyłkowego wykorzystania starszych plików podczas programowania linii.
Przeczytaj również: Dlaczego drewniane łóżko 140x200 to dobry wybór do sypialni w stylu rustykalnym?
Brak spójnej numeracji rewizji bardzo szybko prowadzi do chaosu organizacyjnego na styku biura projektowego i technologów. Zdarza się, że część zespołu pracuje na schemacie opatrzonym rewizją B, podczas gdy inna analizuje wygenerowane pliki produkcyjne z rewizją A. Warianty konstrukcyjne urządzenia – na przykład edycja z zaawansowanym panelem dotykowym oraz prostsza wersja obsługiwana fizycznymi przyciskami – wymagają wyraźnego wyodrębnienia w wykazie materiałowym. Niezwykle ważne są także wyczerpujące informacje o zatwierdzonych zamiennikach dla kluczowych układów. Ich brak sprawia, że dostawca usług EMS wstrzymuje proces zakupowy z powodu globalnej niedostępności jednego kondensatora lub dławika. Alternatywnym i znacznie gorszym scenariuszem jest wykorzystanie przez montownię niekompatybilnego odpowiednika, który trwale zmienia parametry pracy sprzętu.
Przeczytaj również: Czy rozkładany stół dębowy to najlepsze rozwiązanie do jadalni?
Niepełna dokumentacja uderza bezpośrednio w zaplanowany harmonogram i całkowicie rozmywa zakres odpowiedzialności za finalny produkt. Opóźnienia w przygotowaniu wyceny kosztów i samym uruchomieniu serii próbnej wynikają zazwyczaj z konieczności wielokrotnego uzupełniania brakujących informacji. Technologowie po stronie producenta kontraktowego tracą cenny czas na wysyłanie zapytań o najdrobniejsze szczegóły, które od początku powinny stanowić część pakietu wejściowego.
Analiza DFM i weryfikacja technologii montażu
Współpraca z dostawcą usług produkcyjnych rozpoczyna się od rzetelnego przeglądu DFM (Design for Manufacturing). Taki niezależny audyt weryfikuje, czy dostarczony projekt nadaje się do wydajnego montażu zautomatyzowanego oraz poprawnego testowania. Z perspektywy twórcy urządzenia przegląd ten często ujawnia usterki całkowicie niewidoczne w cyfrowym środowisku CAD. Zbyt małe odstępy fizyczne między elementami utrudniają prawidłowe nagrzewanie i lutowanie w piecu rozpływowym. Z kolei brak wystarczającej liczby wyeksponowanych punktów testowych uniemożliwia szybką kontrolę funkcjonalną zmontowanego układu na testerach igłowych. Gęste rozmieszczenie wysokich podzespołów tuż obok złączy bywa też ogromną przeszkodą podczas późniejszego ręcznego serwisu.
Uwagi generowane na podstawie analizy DFM dzielą się zazwyczaj na korekty krytyczne oraz miękkie doprecyzowania. Wdrożenie tych pierwszych jest bezwzględnie konieczne, aby wyeliminować ryzyko powstawania twardych wad na linii montażowej. Skorygowanie zbyt bliskich odstępów między ścieżkami sygnałowymi, powiększenie padów lutowniczych czy dodanie wspomnianych punktów pomiarowych to działania obowiązkowe. Natomiast sugestie dotyczące wyboru łatwiej dostępnych komponentów alternatywnych służą głównie optymalizacji kosztów wytwarzania i rzadko wymuszają przebudowę obwodu.
Inżynierowie z firmy Ergomatic stale zwracają uwagę na konieczność dopasowania projektu płytki do trudnego środowiska pracy gotowego produktu. Wymieniony wcześniej układ zarządzający systemem hydromasażu to znakomity przykład urządzenia, w którym kwestie odporności na wszechobecną wilgoć, wibracje pompy i wyższą temperaturę muszą zostać uwzględnione przed startem maszyn. Eksperci wskazują wówczas na konieczność zastosowania odpowiednich lakierów zabezpieczających płytek PCBA lub zmiany mechanicznego ułożenia delikatnych złączy kablowych.
Skrupulatnie przygotowana i wewnętrznie zweryfikowana dokumentacja techniczna wymiernie ogranicza liczbę czasochłonnych nawrotów między twórcą technologii a wykonawcą. Precyzyjne oznaczenie obowiązujących wersji, wyszczególnienie poszczególnych wariantów wyposażenia oraz wyraźne wskazanie przetestowanych zamienników skraca czas niezbędnych analiz. Dostarczenie kompletnego pakietu informacji pozwala technologom skupić się na usprawnianiu samego procesu produkcji, zamiast na odgadywaniu intencji autora schematu. Pełna transparentność na tym wczesnym etapie bezpośrednio przekłada się na płynne uruchomienie projektu i minimalizuje ryzyko pomyłek przy kontraktowaniu komponentów.
Kategorie artykułów
Polecane artykuły

Budowanie atrakcyjności w oczach silnych kobiet przez rozwój osobisty
Osobisty rozwój odgrywa kluczową rolę w budowaniu atrakcyjności w oczach silnych kobiet. Pewność siebie, autentyczność oraz zrozumienie potrzeb i oczekiwań płci pięknej to fundamenty, na których można oprzeć trwałe relacje. Silne kobiety doceniają mężczyzn, którzy potrafią być sobą i jednocześnie ro

Wybierz profesjonalne pranie dywanów dla swojego domu w stolicy
Wybór odpowiedniej firmy zajmującej się praniem dywanów w Warszawie jest kluczowy dla utrzymania czystości i estetyki w każdym domu. W stolicy dostępnych jest wiele usług, które oferują profesjonalne podejście do czyszczenia dywanów. Warto zwrócić uwagę na doświadczenie, metody pracy oraz opinie kli